
测量思路
模具微纹理检查适合先用三维表面测量定位微观结构和疑似磨损区域,再按需要提取截面或进行触针复核。比较前后状态时,应保持同一区域、方向、去形状方法和数据处理条件一致。
应用场景说明:本文为测量流程与仪器选型参考,不是客户实测报告;未提供实际测试数据或性能达成承诺。
样品与应用场景
适用于模具加工纹理、局部修复区与使用前后表面状态对比。模具可能同时具有大尺度自由曲面和细小表面纹理,二者的测量视场与空间尺度不应混为一谈。
测量前先确认什么
- 纹理区域的位置、曲率与需要观察的细节尺度
- 物镜视场、坡度与表面反射条件
- 前后对比使用的区域定位和数据处理方式
建议测量流程
- 给纹理区域建立可重复定位的标识,记录清洁与表面处理状态。
- 通过小区域试测确认光学数据完整性,再确定是否需要拼接或多区域采样。
- 按既定方法分离宏观形状与微纹理,保存原始高度数据和处理记录。
- 对可触达区域使用触针进行补充检查;报告同时列出未测区域和视场限制。
关联仪器与任务分工
以下为可供比较的组合,不表示每个项目都需要购买全部设备。应以图纸、代表性样件和确认后的配置验证适用性。
| 仪器型号 | 在本场景中的角色 |
|---|---|
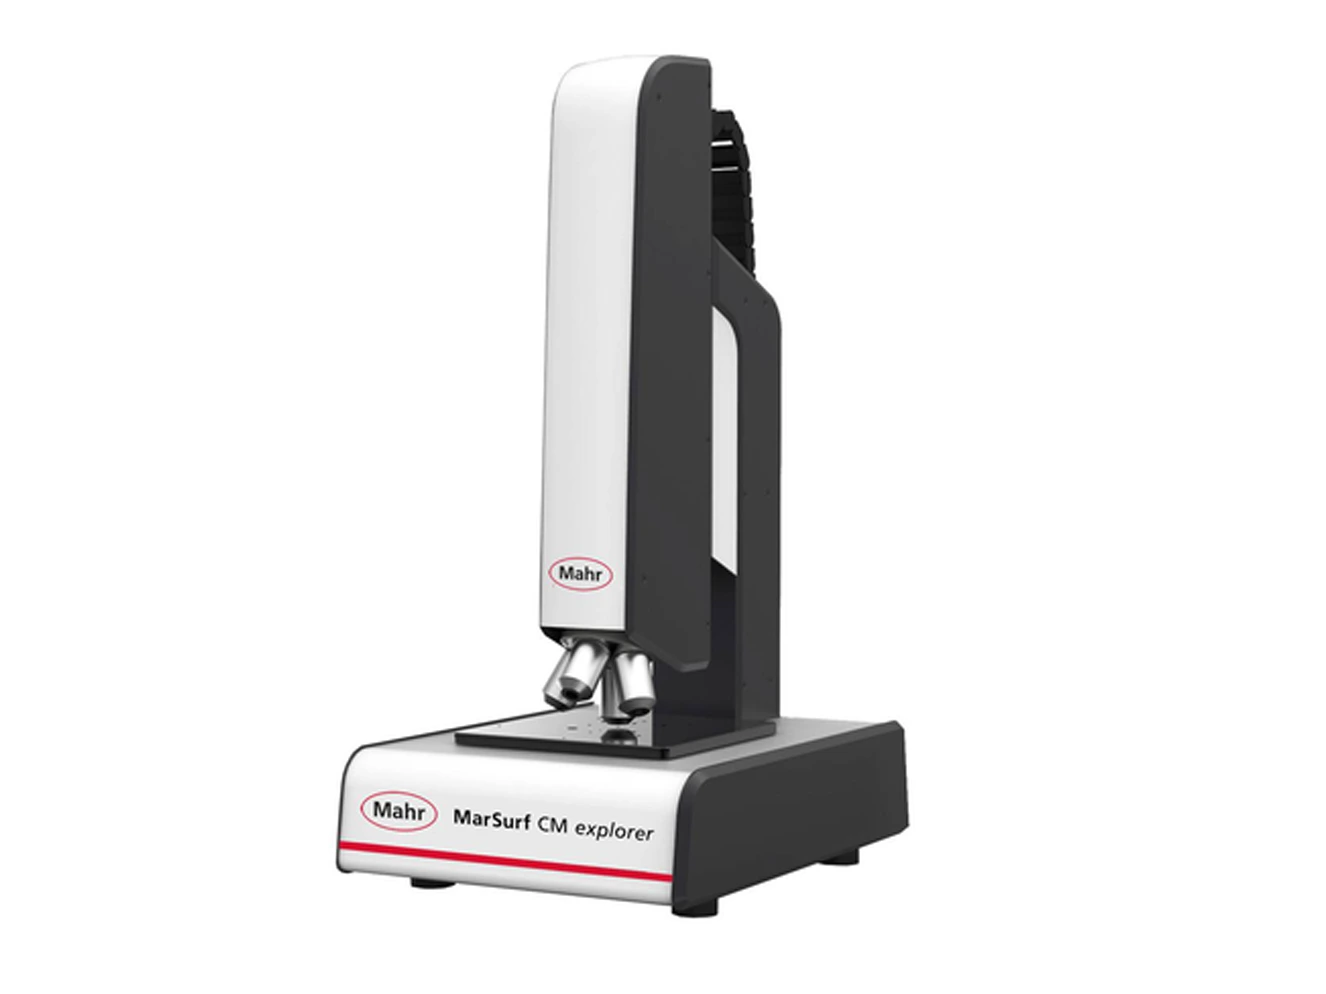
| MarSurf CM explorer | 共聚焦三维表面形貌观察 |
| MarSurf WI 50 M 3D | 评估另一类光学三维表面测量方案,先验证表面适应性 |
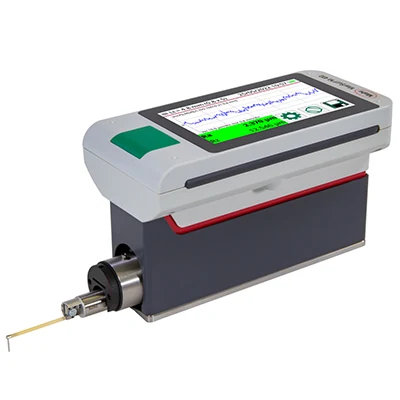
| MarSurf M 410 | 对可达区域进行触针表面复核 |
适用边界与常见误区
- 不能把设备的显示分辨率当作本次样品的测量准确度。
- 大尺寸三维扫描与微观表面形貌的空间尺度不同,通常属于互补任务。
建议保留的测量记录
报告中应列出工件编号与图纸版本、测量位置及基准、仪器与附件、环境条件、原始数据、处理设置和判定依据。结果接近验收边界时,应结合适用方法的不确定度与判定规则处理;未覆盖的表面或特征应明确注明。
常见问题
能用整件扫描仪直接评价微纹理吗?
应先检查所需细节尺度与实际数据质量。用于整件形状的扫描设备不能自动视为微观表面测量设备。
比较磨损前后要保存哪些数据?
保存区域定位、原始高度数据、物镜或测头、处理步骤及异常点说明,避免只保留截图。
参考资料与选型依据
设备原理及用途参考下列厂家公开资料;本文的流程组合为科米瑞的场景化整理,实际能力需按当前型号、软件、附件和样件确认。资料核对日期:2026 年 10 月 15 日。
相关测量场景
为您的样品规划测量
提供材料、样品尺寸、制样方式和测量目标,有助于选择适用的方法与配置。