
测量思路
轴承滚道检测宜把截面轮廓、回转形状和表面纹理分开评价:轮廓仪观察沟形与过渡,圆度仪评价指定截面的形状,粗糙度仪检查接触区域表面。三类结果互相补充,不能用某一条曲线代替全部验收项目。
应用场景说明:本文为测量流程与仪器选型参考,不是客户实测报告;未提供实际测试数据或性能达成承诺。
样品与应用场景
面向磨削后轴承套圈的工序检查与来料复核。工件可能同时存在沟形偏差、装夹偏心和局部磨削纹,单纯测量内外径通常不足以说明滚动接触面的状态。
测量前先确认什么
- 图纸规定的滚道截面、沟底半径及两侧过渡位置
- 不同轴向位置的圆度轮廓与回转基准
- 指定接触区的粗糙度参数、测量方向和评价长度
建议测量流程
- 清洁套圈,标记工件编号、基准端面和滚道测量方位;避免清洁残留改变接触表面。
- 在轮廓测量中选择能到达沟底的测针与支承方式,保留原始截面,并记录拟合区间。
- 在形状测量中完成找正,分别采集规定截面的回转轮廓,注明滤波与评价方法。
- 最后在约定位置测量表面纹理,将三类结果按工件编号合并,而不是把不同位置的数据直接拼成一个合格结论。
关联仪器与任务分工
以下为可供比较的组合,不表示每个项目都需要购买全部设备。应以图纸、代表性样件和确认后的配置验证适用性。
| 仪器型号 | 在本场景中的角色 |
|---|---|
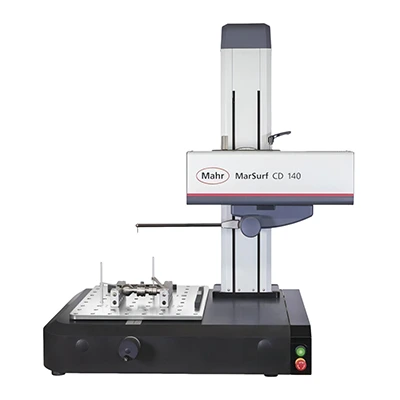
| MarSurf CD 140 | 检查滚道截面轮廓与几何过渡 |
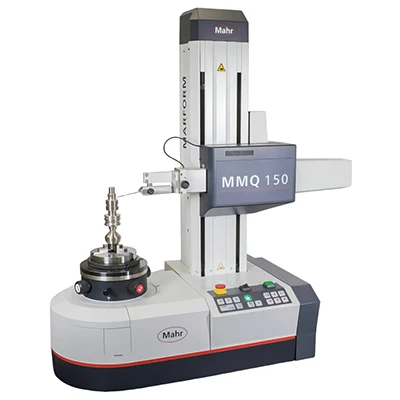
| MarForm MMQ 150 | 评价截面圆度与形状特征 |
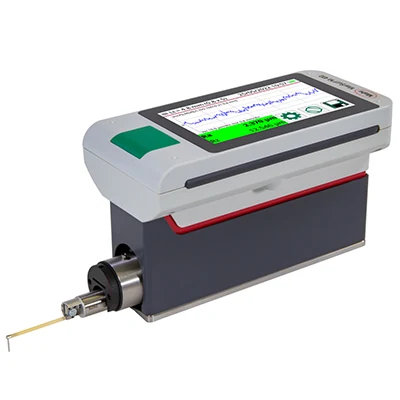
| MarSurf M 410 | 检查指定区域的表面纹理 |
适用边界与常见误区
- 找正误差、测针接触位置和滤波设置都会影响形状结果;换型后需要重新确认。
- 未经样件验证,不承诺检测节拍或某一固定的不确定度。
建议保留的测量记录
报告中应列出工件编号与图纸版本、测量位置及基准、仪器与附件、环境条件、原始数据、处理设置和判定依据。结果接近验收边界时,应结合适用方法的不确定度与判定规则处理;未覆盖的表面或特征应明确注明。
常见问题
内径合格,为什么仍要测圆度?
两点直径与整圈形状描述的对象不同。若图纸有圆度要求,需要采用相应的形状测量与评价方法。
三台仪器的数据能直接比较吗?
应先统一工件编号、位置和评价定义。轮廓、形状与粗糙度结果是互补项目,不应按相同数值直接互换。
参考资料与选型依据
设备原理及用途参考下列厂家公开资料;本文的流程组合为科米瑞的场景化整理,实际能力需按当前型号、软件、附件和样件确认。资料核对日期:2026 年 10 月 15 日。
相关测量场景
为您的样品规划测量
提供材料、样品尺寸、制样方式和测量目标,有助于选择适用的方法与配置。