
测量思路
车削与磨削表面抽检应保持取样位置、方向和评价设置一致。便携设备适合工序检查,独立基准的触针方案可用于进一步分析;发现趋势变化时,应先复核测量条件,再判断刀具、砂轮或加工参数的影响。
应用场景说明:本文为测量流程与仪器选型参考,不是客户实测报告;未提供实际测试数据或性能达成承诺。
样品与应用场景
面向轴类、平面和小型机加工件的批次表面检查。现场与测量室读数不同,常见原因可能是纹理方向、测针类型、取样长度或支承条件没有统一,不能直接归因于仪器误差。
测量前先确认什么
- 被测表面加工方式与主要纹理方向
- 所需粗糙度参数及滤波、取样设置
- 工件支承、测针触达和现场振动条件
建议测量流程
- 为每类工件规定检测位置和方向,用带编号的照片或示意图保持换班一致。
- 按设备说明完成状态检查和参考样板核查,保持测针及驱动装置清洁。
- 使用同一测量计划抽检,保留原始轮廓与设置,而不只抄录一个粗糙度数值。
- 遇到超差或趋势变化,用合适的复核设备检查同一位置,必要时结合轮廓设备分析宏观几何影响。
关联仪器与任务分工
以下为可供比较的组合,不表示每个项目都需要购买全部设备。应以图纸、代表性样件和确认后的配置验证适用性。
| 仪器型号 | 在本场景中的角色 |
|---|---|
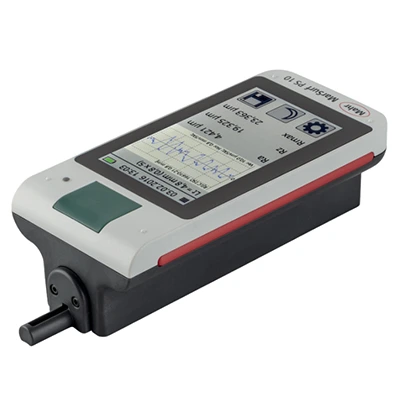
| MarSurf PS 10 | 便携式工序粗糙度检查 |
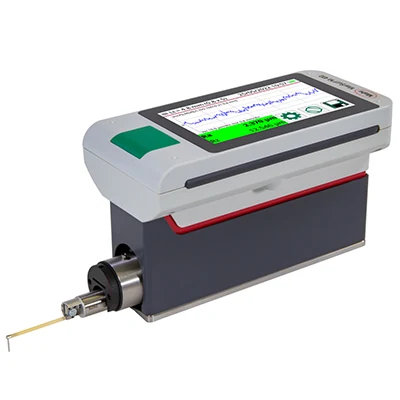
| MarSurf M 410 | 无滑靴触针表面轮廓复核 |
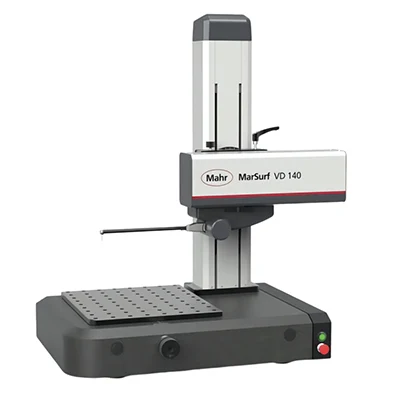
| MarSurf VD 140 | 在相应测头配置下评估轮廓与粗糙度联合任务 |
适用边界与常见误区
- 有滑靴和无滑靴方案的参考方式不同,比较数据时应先确认配置。
- 自动选择设置可辅助操作,但不能代替对图纸与评价条件的确认。
建议保留的测量记录
报告中应列出工件编号与图纸版本、测量位置及基准、仪器与附件、环境条件、原始数据、处理设置和判定依据。结果接近验收边界时,应结合适用方法的不确定度与判定规则处理;未覆盖的表面或特征应明确注明。
常见问题
为什么同一个零件换方向测结果会变?
加工纹理具有方向性。应按图纸或经确认的作业方法固定方向,并记录测量位置。
现场仪器与测量室设备必须给出相同结果吗?
需先统一测量定义、探针和设置,再评估方法差异与重复性,不能只比较显示值。
参考资料与选型依据
设备原理及用途参考下列厂家公开资料;本文的流程组合为科米瑞的场景化整理,实际能力需按当前型号、软件、附件和样件确认。资料核对日期:2026 年 10 月 15 日。
相关测量场景
为您的样品规划测量
提供材料、样品尺寸、制样方式和测量目标,有助于选择适用的方法与配置。